
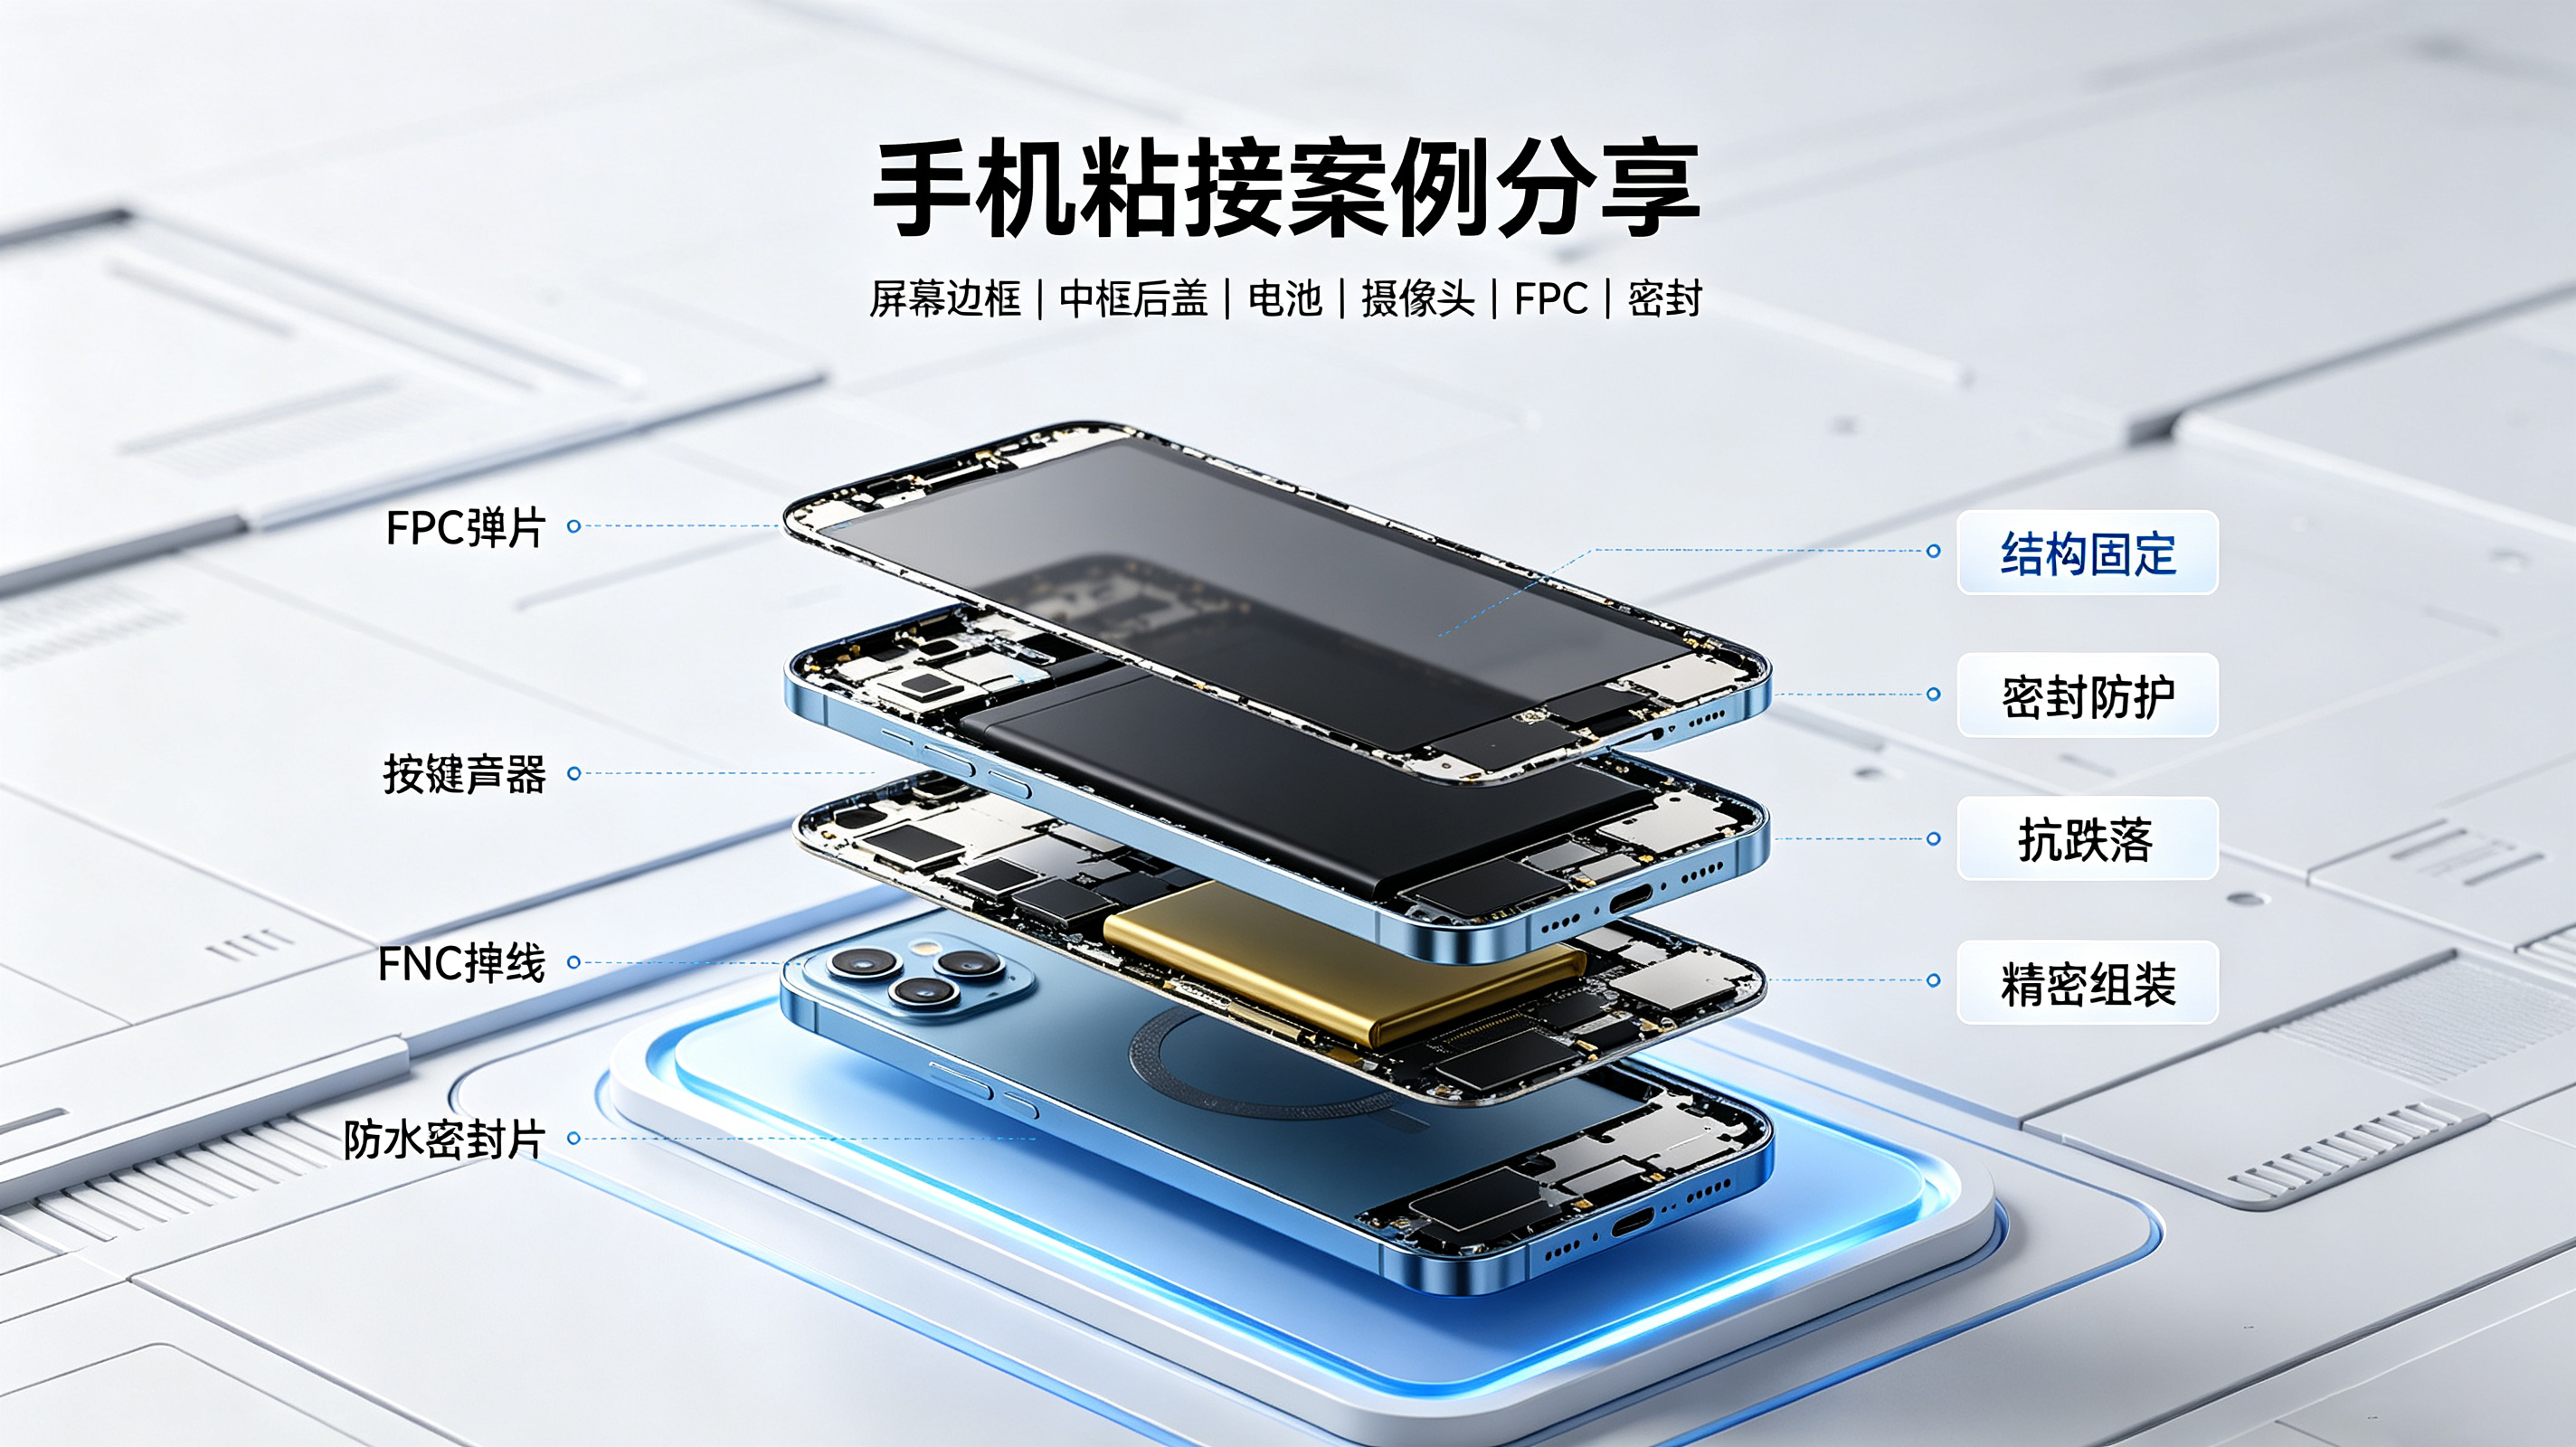
手机粘接难点分析
1、结构紧凑,装配空间有限
智能手机内部空间非常紧凑,屏幕与中框、中框与后盖、电池与电芯仓、摄像头模组与支架之间的距离很小。粘接时需要控制胶层厚度和胶点位置,避免溢胶影响按键、排线、摄像头和声学器件。
2、材质组合复杂
手机常使用铝合金、不锈钢、玻璃、亚克力、PC、ABS、TPE、橡胶泡棉、FPC 排线、防水密封圈等材料。不同材料的表面能、硬度、热膨胀系数差异较大,需要粘接系统具备一定兼容性和应力缓冲能力。
3、强度与可靠性要求高
手机在日常使用中容易受到跌落、挤压和温差影响。粘接部位必须具备足够的抗冲击强度和环境可靠性,否则可能出现屏幕边框开胶、电池脱落、后盖分离等问题。
4、防水防尘与外观要求高
手机边框和后盖区域常与密封结构相关,胶层需要连续均匀,避免出现缝隙和微孔。同时,屏幕边框、后盖缝隙和摄像头区域对外观要求高,不能出现明显溢胶、缩胶和粘接痕迹。
三、手机常用粘接部位
1、屏幕边框粘接
屏幕边框是手机最关键的粘接部位之一,负责将屏幕总成固定到中框上,并支撑整机结构。屏幕边框粘接要求胶层强度稳定、缝隙均匀、耐跌落,同时不能影响屏幕显示和触控功能。
2、中框与后盖粘接
中框与后盖粘接关系到手机整机结构和密封性。后盖粘接需要保证缝隙平整、外观整洁,并提升手机抗摔、防水和防尘能力。部分手机采用玻璃后盖、金属后盖或复合板材后盖,材质不同,粘接方案也会有所差异。
3、电池固定粘接
锂电池需要固定在电芯仓内,防止晃动、冲击和移位。电池固定粘接要求胶层具有良好的缓冲性能,能够吸收跌落冲击,同时不腐蚀电芯,不影响电池安全和维修拆卸。
4、摄像头模组粘接
摄像头模组需要固定在支架或中框上,保证镜头位置稳定。摄像头粘接不能影响镜头光路、对焦性能和防抖结构,胶层位置和胶量必须精准控制。
5、扬声器、按键与 FPC 组件粘接
扬声器、麦克风、按键弹片、FPC 排线、天线模组和防水密封圈也常涉及粘接固定。这些部位需要考虑胶层对电性能、声学性能、按键手感和密封性能的影响。
四、典型粘接方案
方案一:屏幕边框结构粘接
适用于屏幕总成与中框之间的固定。要求高强度、窄边框、抗跌落、缝隙均匀。
方案特点:
- 提升整机结构强度
- 支撑屏幕边框固定
- 增强抗跌落能力
- 需控制胶层位置与厚度
方案二:中框与后盖密封粘接
适用于中框、后盖、防水密封圈之间的粘接固定。要求结构稳定、密封连续、外观平整。
方案特点:
- 增强整机密封性
- 降低进灰进水风险
- 提升后盖牢固度
- 需保证胶层连续均匀
方案三:电池缓冲固定
适用于锂电池与电芯仓之间的粘接。要求胶层有韧性、抗冲击、不腐蚀电芯,并便于维修拆卸。
方案特点:
- 缓冲跌落冲击
- 固定电池位置
- 降低电芯损伤风险
- 适合紧凑空间装配
方案四:摄像头模组精密固定
适用于摄像头模组、支架和中框之间的定位粘接。要求胶层精准,不影响镜头光路和模组性能。
方案特点:
- 稳定摄像头位置
- 保护镜头光路
- 减少模组松动风险
- 对施胶精度要求高
五、工艺注意事项
1、表面处理
粘接前应清理屏幕边框、中框、后盖和电池表面的灰尘、油污、手汗和脱模剂,保证表面干燥洁净。对于金属、玻璃和难粘塑料,可能需要底涂、等离子处理或表面活化。
2、胶层控制
手机组件精密,胶层不宜过多,否则容易溢胶到屏幕、摄像头、按键、排线和出声孔。应采用精密点胶、微量施胶、窄边框胶带或防水框胶工艺,控制胶层位置和厚度。
3、固化条件控制
不同胶粘剂需要不同的温度、湿度、时间和压力条件。生产过程中应严格控制固化参数,避免未完全固化就进行后续装配或测试。
4、兼容性测试
手机包含屏幕、摄像头、扬声器、麦克风、FPC、天线和防水结构,粘接前应进行材质兼容性、电性能、声学性能、防水性能和可靠性测试。
5、可靠性验证
粘接完成后建议进行跌落测试、振动测试、温度循环测试、湿热测试、防水测试和按键寿命测试,验证粘接结构是否满足整机要求。
六、案例总结
手机粘接是典型的精密电子结构粘接案例,核心不是单纯提高胶层强度,而是在有限空间内实现 “结构固定、密封防护、应力缓冲、功能兼容”。通过针对屏幕边框、中框后盖、电池、摄像头模组和 FPC 组件选择合适的粘接方案,可以有效提升手机整机强度、抗跌落能力、防水防尘性能和长期使用寿命。
对于手机设计、制造、维修和结构优化来说,粘接工艺已经成为提升整机可靠性的重要环节。合理选择胶粘剂和粘接工艺,能够帮助智能手机实现更紧凑、更稳定、更可靠的精密组装。
