6A数据线100W快充USB转Type-C快充线瞬干胶粘接方案
一、核心结论
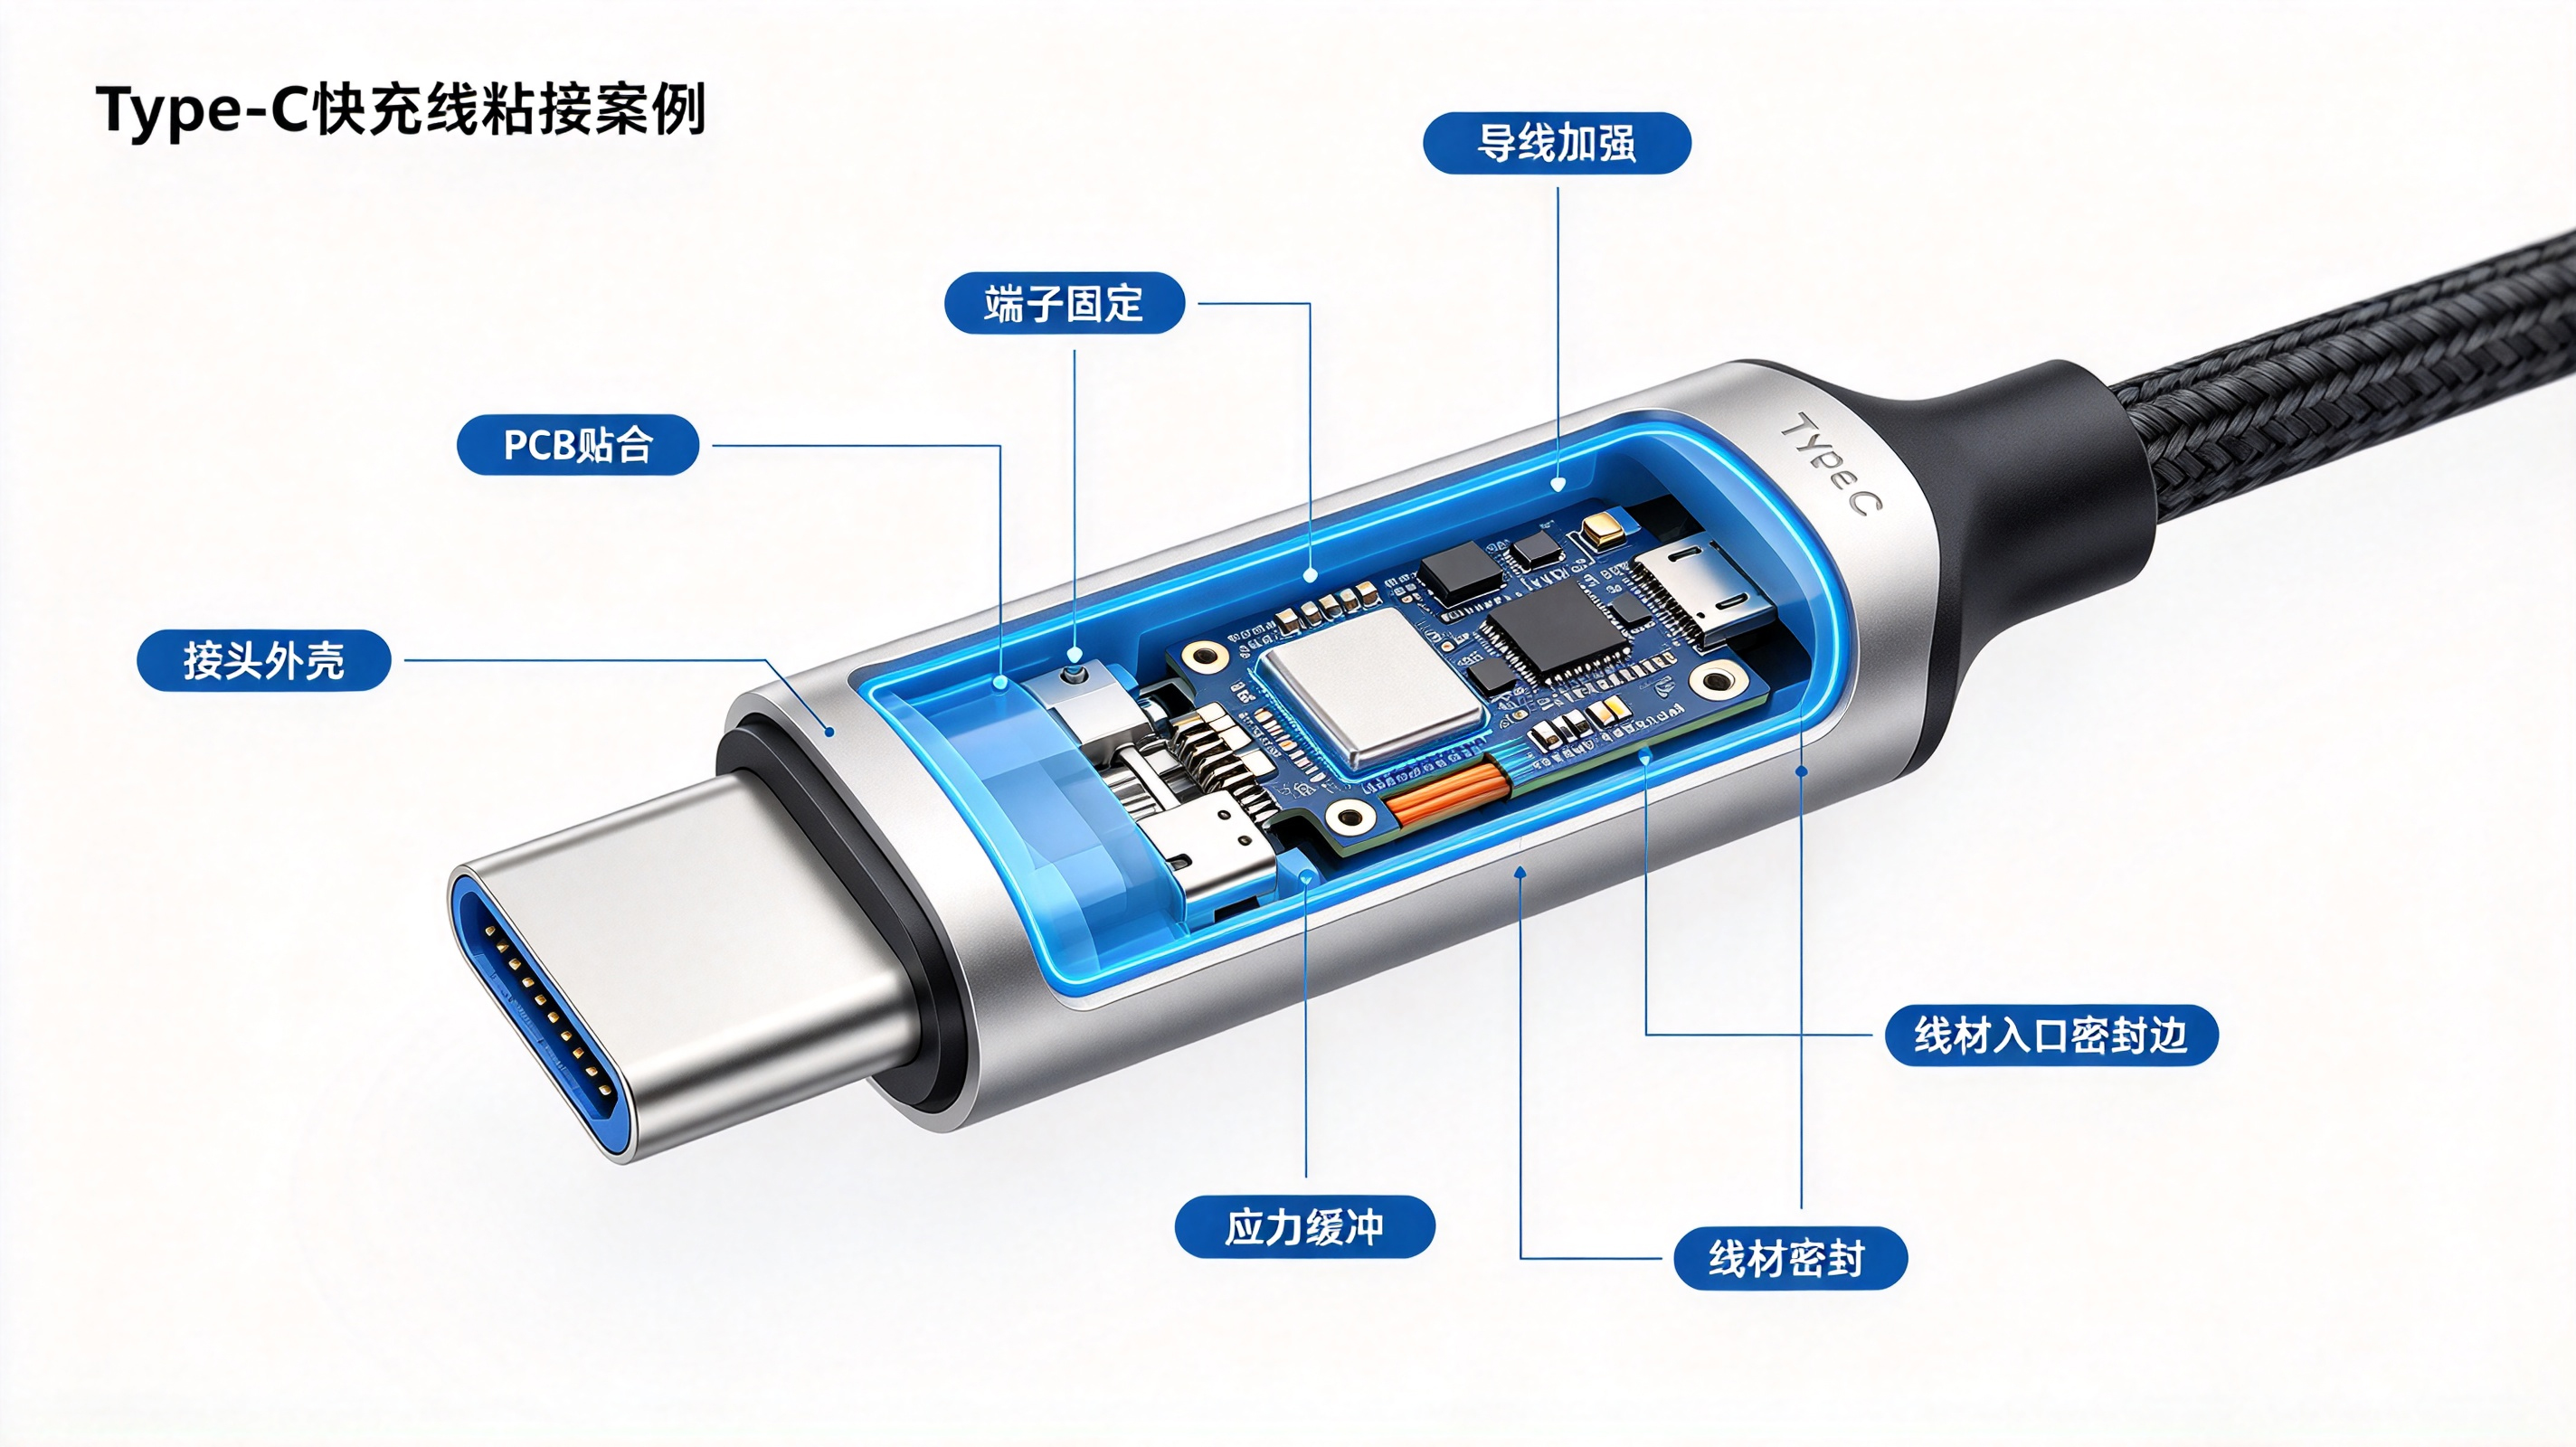
瞬干胶在6A 100W快充Type-C数据线生产中,核心定位是产线秒级定位与接头结构补强,但受限于快充线大电流发热与高频弯折工况,必须精准避开纯受力区与高温核心区,建议采用“瞬干胶快速定位+UV胶/PUR热熔胶最终加固”的组合工艺。
二、建议要点
- 定位清晰:瞬干胶承担接头外壳组装、异种材质粘接、产线快速定位功能,不承担核心弯折区受力与高温密封功能。
- 选型精准:根据粘接材质、工况选择对应型号,橡胶增韧型适配高应力场景,低白化型适配外观件,渗透型适配缝隙修复。
- 工艺规范:表面处理、薄涂、环境控制、固化时间四步缺一不可,否则强度大幅衰减。
- 组合使用:与UV胶、PUR热熔胶搭配,兼顾效率与可靠性。
三、核心应用场景与选型推荐
- Type-C接头外壳与线材外皮粘接
- 痛点:100W快充时接头温度可达60℃以上,日常插拔拉扯频繁,普通瞬干胶易发脆脱落。
- 选型:橡胶增韧型瞬干胶(如国象480、424),固化后胶层具备弹性,抗剥离、抗冲击性能优于普通型号,可耐受插拔机械应力与快充发热。
- 关键参数:剪切强度≥18MPa,耐温范围覆盖-40℃至80℃以上,固化后具备柔韧性。
- USB-A端金属外壳与塑料壳体粘接
- 痛点:金属与塑料异种材质粘接,USB-A端插拔频率高、受力大。
- 选型:通用型中粘度瞬干胶(如国象401),对金属、ABS/PC塑料附着力良好,3-15秒初固,适配流水线快速组装节拍。
- 线材开裂应急修复/小批量返修
- 痛点:TPE/TPU线材外皮破损后需快速修复,且修复后需保持一定弯折性能。
- 选型:低白化渗透型瞬干胶(如国象406、403),低粘度可快速渗入线材裂缝,低白化配方避免在深色线材表面形成白雾。
- 注意:TPE/TPU材质粘接前需搭配TPE专用底涂处理剂,否则附着力极差。
四、关键工艺要点
- 表面处理:数据线接头金属壳常有冲压油、氧化层,线材外皮(TPE/TPU)易析出矿物油,粘接前必须用无水酒精或丙酮彻底擦拭并晾干,金属件可轻微打磨增加粗糙度。
- 薄涂原则:瞬干胶固化依赖空气中的微量水分,涂得越薄固化越快、强度越高,建议在粘接面滴1小滴,迅速合拢按压10-30秒排出空气,胶层厚度不宜超过0.2mm。
- 环境控制:理想操作环境为温度20-25℃、湿度40-60%,湿度过高(>80%)易导致白化,湿度过低则固化变慢。
- 固化时间:达到实用强度需30分钟,完全固化需24小时,粘接后建议用夹具或胶带固定5-10分钟,避免提前受力。
五、应用边界与避坑红线
- 严禁用于Type-C端子内部焊点保护:瞬干胶固化后脆性大,无法承受高频弯折,且不耐高温,端子焊点保护必须使用柔韧型UV胶(断裂伸长率≥80%,耐温-40℃至120℃),秒级固化且抗弯折。
- 不可用于线材高频弯折区:Type-C接头根部是弯折应力集中区,瞬干胶固化后发脆,反复弯折必开裂,该区域应使用PUR热熔胶或硅胶,固化后保持弹性,耐弯折寿命可达数万次。
- 慎用普通502:普通502脆性极高、耐温仅60℃左右,100W快充发热时极易软化脱落,且会腐蚀TPE线材外皮。
- TPE/TPU/硅胶材质必须配底涂:这三种材质表面能极低,普通瞬干胶几乎无法粘接,必须搭配专用底涂剂(如国象770)或选用材质专用型号(如国象406),否则粘接强度几乎为零。
六、推荐胶水组合方案(产线级)
| 应用部位 | 推荐胶水类型 | 代表型号 | 核心作用 |
|---|---|---|---|
| Type-C接头外壳粘接 | 橡胶增韧型瞬干胶 | 国象480、424 | 抗插拔应力、耐快充发热 |
| USB-A端金属-塑料粘接 | 通用型中粘度瞬干胶 | 国象401、国象3018 |
快速定位、异种材质互粘 |
| TPE线材开裂修复 | 低白化渗透型+底涂 | 国象406+770底涂 | 快速修复、低白化美观 |
| Type-C端子焊点保护 | 柔韧型UV胶 | 国象D-3311 | 绝缘防水、抗高频弯折 |
| 接头根部弯折区加强 | PUR热熔胶/硅胶 | 国象168 | 弹性缓冲、耐数万次弯折 |
ENTITIES
相关实体
胶粘剂知识
